


QR kood
Tooted
Võta meiega ühendust


Faks
+86-574-87168065


Aadress
Luotuo tööstuspiirkond, Zhenhai piirkond, Ningbo linn, Hiina


Automatiseeritud tootmisliini vaikses, täpselt koreograafilises tantsus juhib iga liigutust nähtamatu jõud. Robotvarred liigendavad millimeetri täpsusega, CNC-võllid pöörlevad tuhandetel pööretel minutis ja konveierisüsteemid transpordivad komponente täpse ajastusega. Selle mehaanilise sümfoonia keskmes on nii oluline komponent, et selle olemasolu jäetakse sageli tähelepanuta, kuid selle rike võib peatada terve tootmisliini:Täppiskäik. Need ei ole lapse mänguasja lihtsad jämedate hammastega rattad; need on matemaatika, metallurgia ja tootmise konstrueeritud imed, mis on võimelised edastama tohutut pöördemomenti, säilitades samas mikronites mõõdetud asukohatäpsuse. Nende roll kaasaegses automatiseeritud tootmises ei ole pelgalt funktsionaalne; see võimaldab. Need on vaiksed tööhobused, mis muudavad mootori toorvõimsuse kontrollitud ja täpseks liikumiseks, mis määratleb tööstusautomaatika.
Aga milline on täpselt täppiskäigu roll selles kontekstis? See on mehaaniline alus, millele on ehitatud kogu automatiseeritud süsteemi täpsus, kiirus ja töökindlus. Precision Gear edastab jõudu, muudab kiirust ja pöördemomenti ning – mis kõige kriitilisem – tagab täpse nurga positsioneerimise, mis on vajalik selliste ülesannete jaoks nagu puurimine, freesimine, kokkupanek ning korjamis- ja kohakutsetoimingud. Ilma nendeta oleks tänapäevast tootmist iseloomustav korratav, kiire ja suure täpsusega tootmine võimatu. See artikkel lahkab Precision Gearsi mitmekülgset rolli automatiseeritud tootmisseadmetes. Uurime hammasrataste geomeetria füüsikat, täpsusastmete kriitilist tähtsust, materjaliteadust, mis tagab pikaealisuse, ja käiguvaliku praktilisi mõjusid süsteemi jõudlusele. Uurides tegelikke rakendusi, tehnilisi spetsifikatsioone ja käikude kvaliteedi majanduslikke tagajärgi, selgitame, miks need komponendid on automatiseeritud tehase selgroog.
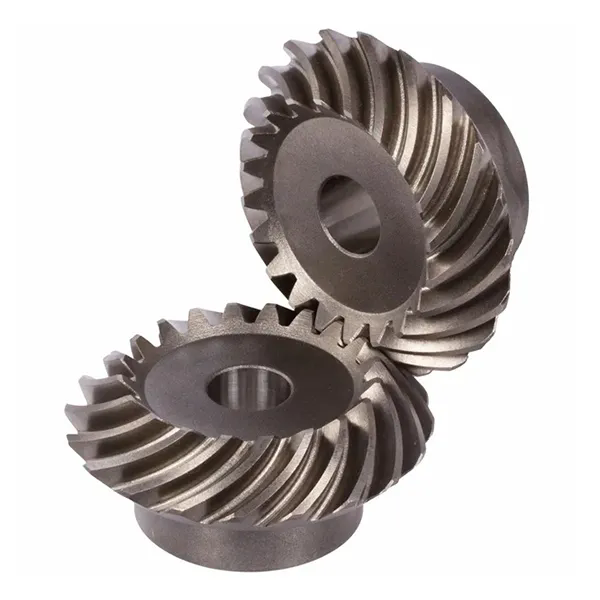
Täppiskäiki rolli mõistmiseks peame esmalt määratlema, mis eristab seda tavavarustusest. Automatiseeritud tootmise kontekstis ei ole täpsus luksus; see on põhinõue. Täppiskäiku ei määratle mitte ainult selle mõõtmed, vaid ka täpsus – see, mil määral selle tegelik geomeetria ühtib selle teoreetilise disainiga määratud geomeetriaga. See hõlmab kriitilisi parameetreid, nagu hambaprofiil, samm, plii ja kontsentrilisus. Kõrge jõudlusega automatiseerimissüsteemis põhjustab käik, mis erineb kavandatud kujust isegi mõne mikroni võrra, tagasilööki, vibratsiooni ja asendivigu, mis halvendab kogu süsteemi jõudlust. See on vahe "töötava" ja "toimiva" käigu vahel.
Täppiskäigu määratlus on sageli kodifitseeritud rahvusvahelistes standardites, näiteks Saksa DIN-standardis või Ameerika AGMA (American Gear Manufacturers Association) spetsifikatsioonides. Need standardid määratlevad käigukasti täpsusastmete hierarhia. Näiteks AGMA Q10 või Q12 on ülitäpne käik, mis sobib rakendustele, mis nõuavad erakordset positsioneerimistäpsust. Hinne määratakse laiaulatusliku mõõtmiste kogumi abil, sealhulgas kogu liitviga, hammastevaheline viga ja läbilaskvus. Need parameetrid ei ole teoreetilised; neid mõõdetakse otse spetsiaalsete püügivahendite kontrollimise seadmetega, nagu käigukatsetusmasin või koordinaatmõõtmismasin (CMM). Meie tehas Raydafonis järgib neid rangeid standardeid, tagades, et iga meie toodetud täppisvarustus vastab kaasaegsete automatiseeritud süsteemide rangetele nõuetele.
Automatiseeritud tootmiskeskkonnas kutsub mittetäppiskäigu kasutamine ebaõnnestuma. Väikeste vigade kuhjumine – mõni mikron siin, mõni kaaresekund seal – võib ilmneda masinana, mis järjekindlalt oma sihtmärgist mööda läheb, robotina, mis ei suuda rada täpselt korrata, või spindlina, mis kutsub esile lobisemise ja halvendab pinnaviimistlust. Majanduslikud tagajärjed on märkimisväärsed: tagasilükatud osad, muude komponentide suurenenud kulumine ja kulukas seisakuaeg. Precision Gear on seevastu komponent, mis võimaldab süsteemil oma disainipotentsiaali saavutada. See tagab mehaanilise jäikuse, korratavuse ja väikese lõtku, mis on vajalik usaldusväärseks ja kiireks tööks, mis määrab tänapäevase tootmise. Meie tehas on pühendunud sellele kriitilisele vajadusele vastavate Precision Gear toodete tootmisele ning oleme investeerinud arenenud tootmistehnoloogiatesse, et tagada iga meie toodetava käigu kvaliteet.
Automatiseeritud tootmises on jõudluse kaks tugisamba täpsus ja korratavus. Täpsus on masina võime paigutada tööriist või toorik täpselt soovitud asukohta. Korratavus on võime naasta aeg-ajalt usaldusväärselt samasse asendisse. Kuigi nendele näitajatele aitavad kaasa paljud tegurid, sealhulgas kontroller, tagasisidesüsteem ja mehaaniline struktuur, on Precision Gear põhiline määraja. Igasugune käigukasti viga on otsene viga telje asendis. Selle põhjuseks on asjaolu, et käigukast on mehaaniline lüli mootori ja koormuse vahel ning kõik kõrvalekalded selle geomeetrias väljenduvad otseselt asendi kõrvalekaldes.
Peamine veaallikas käigukastis on lõtk, väljundvõlli nurkliikumine, kui sisendvõlli hoitakse fikseerituna. Tagasilöök on omane kõikidele käigupaaridele, kuid seda saab täppisdisaini abil minimeerida. Hambaprofiili disain, keskpunkti kaugus ja hammasratta täpsusaste mõjutavad kõik tagasilöögi suurust. Tavalise käigu lõtk võib olla mitme kaareminutine (nurga mõõt), mis ülekandearvu ja õla raadiusega korrutatuna võib muutuda kümnete mikronite suuruseks asendiveaks. Precision Gear, millel on täpselt kontrollitud hambaprofiil ja minimaalne läbilaskvus, võib selle tagasilöögi vähendada vähem kui kaaresekundini. See on erinevus masina vahel, mis toodab pidevalt mõne mikroni tolerantsi piires osi, ja masina vahel, millel on raskusi spetsifikatsioonide täitmisega. Meie tehase Precision Gear tooted on valmistatud ülitiheda tagasilöögi kontrolliga, võimaldades kaasaegsetes automatiseeritud süsteemides nõutavat suurt täpsust.
Süsteemi korratavus sõltub võrdselt ka käigukastist. Täppiskäigukastiga süsteem, millel puudub lõtk ja perioodilised vead, naaseb korduvalt samasse asendisse, võimaldades pikkade tootmisperioodide jooksul toota identseid osi. See on oluline sellistes rakendustes nagu vali ja aseta süsteemid, kus robot peab komponendi tuhandeid kordi täpselt samasse kohta paigutama. Suure väljajooksuga või kõikuva ülekandearvuga käik põhjustab aja jooksul roboti asendi triivimist, mis toob kaasa koostevigu ja raiskamist. Valides kvaliteetse Precision Geari, tagab süsteemiintegraator, et mootori ja koormuse vaheline mehaaniline ühendus on võimalikult veatu, võimaldades kontrolleril ja tagasisidesüsteemil saavutada oma täieliku potentsiaali. Seetõttu pole Precision Gear lihtsalt komponent; see on automatiseeritud tootmisprotsessi oluline tegur.
Käigu täpsuse mõju illustreerimiseks võtke arvesse järgmisi andmeid. Süsteem, mis töötab 1-meetrise hoova ülekandearvuga 100:1, nõuab 0,1 mm positsioonitäpsust. See tähendab umbes 1 kaaresekundi nõutavat nurga täpsust käigukasti väljundis. 2 kaareminuti pikkuse lõtkuga standardne käik põhjustaks õla otsas üle 12 mm vea. Vähem kui 1 kaaresekundilise lõtkuga Precision Gear saavutaks vajaliku täpsuse. See kvantitatiivne näide demonstreerib täppiskäigu valiku kriitilist rolli süsteemi soovitud jõudluse saavutamisel.
Käigu kinemaatilisest rollist kaugemale liikumiseks ja selle struktuurilise rolli kaalumiseks peame uurima seost selle geomeetria ja võimsuse edastamise võime vahel. Jõuülekanne on funktsioon pöördemomendist, mida käik talub, selle pöörlemiskiirusest ja võimest taluda koormusi tõrgeteta. Hammasratta hamba geomeetria – selle profiil, survenurk ja spiraalinurk – mängib selle kandevõime ja tõhususe määramisel olulist rolli. Hammasratta hambapinna kontaktpinge, hambajuure paindepinge ja libisemiskiirus on kõik otseselt seotud geomeetriaga. Halvasti kujundatud hambaprofiil võib põhjustada enneaegset kulumist, täppide tekkimist või hamba murdumist.
Täppishammaste profiil on täppishammaste standard, kuna see suudab hammasratta pöörlemisel säilitada konstantse nurkkiiruse suhte. Survenurk, tavaliselt 20 kraadi, tähistab nurka tegevusjoone ja sammuringi puutuja vahel. Suurem survenurk (nt 25 kraadi) annab tugevama hamba, kuid suurendab laagrite radiaalset koormust. Spiraalülekannete spiraalnurk tagab sujuvama ja vaiksema töö, kuid toob kaasa ka aksiaalse tõukejõu, mida peab juhtima laagrisüsteem. Nende parameetrite õige valik on oluline tagamaks, et käigupaar vastab rakenduse pöördemomendi ja kiiruse nõuetele, säilitades samal ajal vastuvõetava tõhususe ja pikaealisuse. Meie tehas kasutab täiustatud projekteerimistarkvara nende parameetrite modelleerimiseks ja käigukasti konstruktsiooni optimeerimiseks konkreetse rakenduse jaoks.
Lisaks geomeetrilistele parameetritele on jõuülekandes kriitilise tähtsusega hammasratta hammaste pinnaviimistlus. Siledam pind vähendab hõõrdumist, soojuse teket ja parandab käigupaari efektiivsust. Samuti vähendab see mikropittingimise ohtu ja pikendab käigu väsimist. Kaasaegsete lihvimisprotsessidega on võimalik saavutada Ra 0,4 µm või parem pinnaviimistlus, mis on suure jõudlusega rakenduste jaoks hädavajalik. Hammasratta materjali kuumtöötlemine on samuti ülioluline jõuülekande jaoks; liiga pehme hammasratas deformeerub koormuse all, samas kui liiga kõva käik võib olla rabe. Korpuse õige kõvadus ja südamiku kõvadus määratakse rakenduse koormus- ja kiirusnõuetega. Meie tehase Precision Gear tooted on valmistatud optimeeritud pinnaviimistluse ja kuumtöötlusega, et tagada maksimaalne jõuülekandevõime ja pikaealisus.
Allolev tabel illustreerib seost käigu geomeetria ja peamiste jõudlusparameetrite vahel.
| Parameeter | Mõju jõudlusele |
| Hamba profiil (involute) | Säilitab konstantse nurkkiiruse suhte; vähendab kulumist ja müra. |
| Survenurk (20°) | Tasakaalustab hammaste tugevust ja kandevõimet; levinud täppiskäikudes. |
| Heliksi nurk (10-35°) | Sujuv ja vaiksem töö; suurendab hammaste kontakti suhet. |
| Pinna viimistlus (Ra) | Mõjutab tõhusust, kulumist ja väsimust. Madalam Ra on parem. |
| Korpuse kõvadus (HRC) | Määrab vastupidavuse kulumisele ja täppide tekkele. 58-62 HRC on tüüpiline. |
| Südamiku kõvadus (HRC) | Määrab vastupanuvõime hammaste painutamise väsimusele. Tüüpiline on 30-40 HRC. |
Täppiskäigu pikaealisust ei määra ainult selle geomeetriline täpsus; see on ka selle materjali ja selle kuumtöötluse funktsioon. Hammasratta materjal peab olema piisavalt tugev, et taluda rakendatud koormusi, piisavalt tugev, et vastu pidada murdumisele, ja piisav kulumiskindlus, et säilitada oma profiili miljonite tsüklite jooksul. Precision Geari kõige levinumad materjalid on ümbriskarastavad terased, näiteks 20MnCr5 või 18CrNiMo7-6. Need terased pakuvad suurepärast kombinatsiooni suurest südamiku sitkusest ja korpuse kõrgest kõvadusest. Korpuse kõvadus, mis saavutatakse selliste protsessidega nagu karburiseerimine, tagab kõva ja kulumiskindla pinna. Korpuse alla jääv südamiku kõvadus tagab tugevuse, et neelata löökkoormusi ja takistada hammaste purunemist.
Kuumtöötlusprotsess on õrn tasakaal. Kui korpus on liiga madal, kulub käik kiiresti. Kui korpus on liiga sügav, võib südamik muutuda liiga rabedaks. Korpuse õige sügavuse ja kõvaduse määravad käigu geomeetria, rakendatav koormus ja käigu eeldatav eluiga. Protsessi kontrollitakse hoolikalt, et saavutada soovitud metallurgiline struktuur. Meie tehas on arendanud teadmisi Precision Gear komponentide kuumtöötlemisel, kasutades kaasaegseid seadmeid ja protsessijuhtimist, et tagada meie hammasrataste vastavus automatiseeritud tootmise rangetele nõuetele. Protsess hõlmab: karburiseerimist või karbonitriidimist korpuse loomiseks; karastamine korpuse kõvendamiseks; ja karastamine, et vähendada karastatud kesta haprust. Tulemuseks on käik, mis talub kaasaegse automatiseeritud tootmisliini suurt pinget ja suurt tsüklite arvu.
Materjali valiku ja kuumtöötlemise tähtsust illustreerib kõige paremini haiguslugu. Automatiseerimissüsteemide tootja koges oma robot-aluste tõstjate hammasrataste suurt rikete määra. Hammasrattad kulusid enneaegselt, mis põhjustas suurenenud lõtku ja kehva positsioneerimise täpsust. Uurimine näitas, et hammasrattad olid valmistatud madalama kvaliteediga terasest, mille korpuse sügavus ja kõvadus oli ebapiisav. Hammasrattad asendati 20MnCr5 terasest valmistatud Precision Geariga, mille korpuse sügavus on 0,8–1,0 mm ja korpuse kõvadus 58–62 HRC. Uued käigud tagasid viis korda pikema kasutusea, välistades tõhusalt käiguga seotud seisakuajad. See näide demonstreerib sügavat mõju, mida materjali valik ja kuumtöötlus võivad süsteemi töökindlusele avaldada.
Allolevas tabelis on toodud erinevate hammasrataste teraste materjaliomaduste võrdlus.
| Materjal | Korpuse kõvadus (HRC) | Südamiku kõvadus (HRC) | Rakendus |
| 20 MnCr5 | 58-62 | 30-35 | Üldotstarbelised, täppiskäigud |
| 18CrNiMo7-6 | 58-63 | 35-40 | Suure koormuse ja suure löögiga rakendused |
| SAE 8620 | 58-60 | 25-32 | Üldotstarbeline, madalam hind |
| Nitreeriv teras | 62-65 (pind) | 28-35 | Kõrge kulumiskindlus, madal moonutus |
Täppiskäiki jõudluse kvantifitseerimiseks peavad insenerid hindama kõikehõlmavat tehniliste kirjelduste kogumit. Need parameetrid ei ole valikulised; need määratlevad käigu võime ja määravad selle sobivuse konkreetseks rakenduseks. Nende spetsifikatsioonide üksikasjalik analüüs on oluline tagamaks, et käik vastab automatiseeritud tootmissüsteemi nõudlikele nõuetele. Kriitilised spetsifikatsioonid hõlmavad käigu täpsusastet, lõtku, läbijooksu, hambaprofiili viga ja pinnaviimistlust. Kõik need parameetrid mõjutavad käigu jõudlust ja neid kõiki tuleb konkreetse süsteemi jaoks käigu valimisel arvesse võtta.
Täpsusaste on käigukasti kvaliteedi kõige olulisem näitaja. Nagu eelnevalt mainitud, määravad selle standardid nagu AGMA või DIN. AGMA Q11 reitinguga käiku peetakse ülitäpseks käigukastiks, mis sobib tipptasemel automatiseerimisrakenduste jaoks. Tagasilöök on lõtku hulk hammaste vahel. Madal lõtk on oluline rakenduste jaoks, mis nõuavad suurt korratavust. Väljajooksu mõõt on käigu kontsentrilisuse mõõt, milleni käigu pöörlemistelg kaldub kõrvale selle tegelikust keskmest. Kõrge väljavoolu tõttu hakkab käik pöörlemisel kõikuma, põhjustades perioodilisi tõrkeid ja vibratsiooni. Hamba profiiliviga näitab, kui täpselt hammasratta hamba tegelik kuju vastab teoreetilisele evolutsionaarsele vormile. Suur profiiliviga põhjustab muutuva ülekandearvu, mis põhjustab kiiruse kõikumisi ja vibratsiooni.
Kriitiline on ka hambaprofiili pinnaviimistlus. Sile pind vähendab hõõrdumist, vähendades soojuse teket ja parandades tõhusust. Samuti vähendab see mikropittingimise ohtu ja pikendab käigu väsimise eluiga. Tootja suure jõudlusega täppiskäigu spetsifikatsioonidRaydafon Technology Group Co., Limitedon üksikasjalikult kirjeldatud järgmises tabelis.
| Parameeter | Väärtus | Mõõtmismeetod |
| Täpsusaste | AGMA Q10-Q12 | Käikude testimise masin |
| Tagasilöök | < 0,05 mm (kohandatav) | Dial indikaator / käigu tester |
| Runout | < 0,01 mm | Valimisindikaator / CMM |
| Hamba profiili viga | < 5 µm | Käikude tester / CMM |
| Pinna viimistlus (Ra) | 0,4 µm | Kareduse tester |
| Materjal | 20MnCr5 / 18CrNiMo7-6 | Spektromeeter |
| Korpuse kõvadus (HRC) | 58-62 | Rockwelli kõvaduse tester |
| Südamiku kõvadus (HRC) | 30-35 | Rockwelli kõvaduse tester |
Need spetsifikatsioonid ei ole meelevaldsed; need on püügivahendi kavandatud kasutuse põhjaliku analüüsi tulemus. Näiteks suure kiirusega spindlirakenduses kasutatav hammasratas võib vajada peenemat pinnaviimistlust ja suuremat täpsusastet kui aeglasel konveieril kasutatav hammasratas. Meie tehas teeb tihedat koostööd klientidega, et määrata kindlaks nende konkreetse rakenduse jaoks vajalikud täpsed spetsifikatsioonid, tagades, et Precision Gear on optimeeritud süsteemi jõudluse ja majanduslike nõuete jaoks.
Tootmistoimingu puhul on omandi kogukulu (TCO) komponendi väärtuse lõplik mõõdik. TCO sisaldab käigu algset ostuhinda, kuid sisaldab ka paigalduse, hoolduse ja, mis kõige tähtsam, süsteemi seisakutega seotud kulusid. Madalama hinnaga käik võib alguses tunduda atraktiivne, kuid kui see enneaegselt ebaõnnestub, võivad asenduskulud ja kaotatud toodangu maksumus säästu kiiresti vähendada. Kvaliteetse Precision Geari hoolikas valik on investeering automatiseeritud süsteemi töökindlusse ja tootlikkusesse. Selles jaotises uurime käiguvaliku ökonoomikat, uurides algkulude, hoolduskulude ja seisakuaegade vahelisi kompromisse.
Käigu rikke otsesed kulud on märkimisväärsed. Kui Precision Gear ebaõnnestub, siis tootmisliin peatub. Selle seisaku maksumus varieerub suuresti sõltuvalt tööstusest ja konkreetsest rakendusest. Suuremahulises autotootmistehases võivad seisakud maksta kümneid tuhandeid dollareid minutis. Pooljuhtide valmistamise rajatises võib hind olla veelgi suurem. Käiguvahetuse kulud on selles kontekstis väike probleem. Kaotatud tootmiskulud, tööjõukulud süsteemi parandamiseks ja rikkest tingitud kvaliteediprobleemide maksumus võivad käigu enda maksumust ületada 10-100 korda. Valides kvaliteetse Precision Geari, vähendab süsteemi omanik planeerimata seisakute ohtu. Käik töötab tõenäolisemalt töökindlalt kogu ettenähtud eluea jooksul, minimeerides katastroofilise rikke riski, mis peataks tootmise.
Oluline tegur on ka käiguga seotud hoolduskulud. Kvaliteetne Precision Gear vajab harvemat kontrolli ja väljavahetamist. See on vähem vastuvõtlik kulumisele, täppide tekkele ja hammaste purunemisele, mis vähendab hooldussekkumise vajadust. Seevastu madalama kvaliteediga käigukast võib vajada sagedast ülevaatust, õlivahetust ja reguleerimist, mis suurendab hoolduskulusid selle kasutusea jooksul. Käigu omamise kogukulu on kõigi nende kulude summa: esialgne ostuhind, paigalduskulu, hoolduskulu ja seisakuaja maksumus. Kvaliteetsel Precision Gearil võib olla kõrgem esialgne ostuhind, kuid selle madalamad hooldus- ja seisakukulud toovad kaasa madalama kogu omamise kulu. Meie Raydafoni tehas pakub kvaliteetseid Precision Gear tooteid, mis on küll konkurentsivõimelise hinnaga, kuid on loodud nii, et meie klientide kasutuskulud oleksid minimaalsed.
Allolev tabel illustreerib kvaliteetse täppiskäigu kogu omamiskulude võrdlust standardse käiguga viie aasta jooksul.
| Kulu komponent | Täppiskäik | Standardvarustus |
| Esialgne ostuhind | 500 dollarit | 200 dollarit |
| Paigalduskulu | 100 dollarit | 100 dollarit |
| Hoolduskulud (5 aastat) | 150 dollarit | 600 dollarit |
| Seisakukulud (5 aastat) | 500 dollarit | 5000 dollarit |
| Omandi kogukulu | 1250 dollarit | 5900 dollarit |
See lihtsustatud näide näitab, kuidas Precision Geari valik võib aja jooksul oluliselt vähendada omamise kogukulusid. Precision Geari kõrgema esialgse maksumuse kompenseerib hooldus- ja seisakuaegade kokkuhoid. Käigu valik ei ole ainult insenertehniline otsus; see on rahaline. Keskendudes omamise kogukuludele, mitte ainult alghinnale, saavad süsteemiintegraatorid teha otsuseid, mis parandavad tootmistegevuse kasumlikkust.
1. küsimus: Mis vahe on täppiskäigul ja tavalisel käigul?
Vastus: Precision Gear on toodetud rangemate tolerantside järgi, väiksema lõtku, väljajooksu ja hambaprofiili vigadega. See tagab automatiseeritud süsteemides suurepärase täpsuse ja korratavuse. Standardsed käigud on väiksema tolerantsiga ja sobivad vähem nõudlikeks rakendusteks. Tavalise käigu tagasilöök võib olla mitu kaareminutit, samas kui täppiskäigul on võimalik saavutada vähem kui üks kaaresekund. Meie tehas Raydafon Technology Group Co., Limitedis on spetsialiseerunud kõrgeimatele tööstusstandarditele vastavate Precision Gear toodete tootmisele.
2. küsimus: kuidas mõjutab tagasilöök automatiseeritud süsteemi jõudlust?
Vastus: Tagasilöök on mäng hammasratta hammaste vahel. See tekitab käigukastis surnud tsooni, kus väljundvõll ei liigu isegi sisendvõlli pööramisel. See vähendab süsteemi täpsust ja korratavust, eriti suunamuutuste ajal. Robotkäes võib tagasilöök põhjustada selle sihtasendist üle- või alalöögi, mis toob kaasa koostevigu.
3. küsimus: millised tegurid määravad täppiskäigu pikaealisuse?
Vastus: Precision Gear'i pikaealisuse määravad mitmed tegurid: materjali kvaliteet, kuumtöötlus, pinnaviimistlus, määrimine ja töötingimused (koormus, kiirus ja temperatuur). Hea disainiga, kvaliteetsest materjalist ja korralikult kuumtöödeldud käigukastil on pikk kasutusiga. Regulaarne hooldus ja nõuetekohane määrimine võivad käigukasti eluiga veelgi pikendada.
4. küsimus: kuidas valida oma automatiseerimissüsteemi jaoks õige Precision Gear?
Vastus: Õige täppiskäigu valimiseks on vaja üksikasjalikult analüüsida süsteemi nõudeid, sealhulgas nõutavat pöördemomenti, kiirust, täpsust ja keskkonda, milles käik töötab. Käigukast peab ühilduma ka mootori ja teiste süsteemi mehaaniliste komponentidega. Meie meeskond ettevõttes Raydafon Technology Group Co., Limited saab teid valikuprotsessis aidata, pakkudes asjatundlikke juhiseid ja tehnilist tuge.
5. küsimus: millised on täppiskäigu rikke märgid?
Vastus: Täppiskäigu rikke tunnusteks on suurenenud müra (lihvimine või vingumine), suurenenud vibratsioon, täpsuse kaotus (süsteem ei suuda õigesti positsioneerida) ja metalliosakeste olemasolu määrdeaines. Nende märkide varajane avastamine võib vältida katastroofilist riket ja minimeerida seisakuid.
Täppiskäik on automatiseeritud tehase vaikne, laulmata kangelane. See on mehaaniline alus, millele rajatakse täpsus, korratavus ja töökindlus. Alates CNC-töötluskeskuse jõulistest hammasratastest kuni robotkäe peenelt valmistatud hammasratasteni on Precision Gears asendamatud komponendid, mis muudavad elektrienergia täpseks ja kontrollitud liikumiseks. Oleme uurinud täppiskäigu määravaid omadusi: selle täpsusastet, lõtku, materjali ja kuumtöötlust ning pinnaviimistlust. Samuti oleme uurinud selle rolli jõuülekandes, selle mõju kogu omamiskuludele ja rakenduse jaoks õige käigu valimise kriitilist tähtsust.
Automatiseeritud tootmise tulevik nõuab veelgi suuremat täpsust, suuremat kiirust ja suuremat töökindlust. Precision Gear areneb edasi, uute materjalide, tootmisprotsesside ja disainilahenduste näol, mis vastavad nendele nõudmistele. Kuid Precision Geari põhiroll jääb muutumatuks: luua mehaaniline seos võimsuse ja täpsuse vahel, võimaldades korratavat ja suure täpsusega tootmist, mis määrab kaasaegse tehase. Meie, Raydafon Technology Group Co., Limited, oleme uhked, et oleme selles arengus partner, pakkudes kvaliteetseid Precision Gear tooteid, mis aitavad meie klientidel saavutada oma tootmiseesmärke.
Kui otsite oma Precision Geari vajadustele usaldusväärset partnerit, kutsume teid meiega ühendust võtma. Meie kogenud inseneride meeskond on valmis teid aitama teie rakenduse jaoks sobiva käigu valimisel, pakkudes asjatundlikke juhiseid ja tehnilist tuge.Võtke täna ühendust ettevõttega Raydafon Technology Group Co., Limitedet arutada oma Precision Geari nõudeid ja uurida, kuidas meie tooted võivad suurendada teie automatiseeritud tootmisseadmete jõudlust ja töökindlust.
+86-574-87168065
Luotuo tööstuspiirkond, Zhenhai piirkond, Ningbo linn, Hiina